Các nhà quản lý sản xuất xác định máy cắt laser kim loại CNC thường bắt đầu bằng một con số: nguồn điện. Sau vài tháng lên sàn, những con số quan trọng hóa ra đã khác. Chi phí trên mỗi bộ phận, tính nhất quán của cạnh và khoảng thời gian bảo trì sẽ quyết định xem máy có tự chi trả hay không. Loại nguồn laser điều khiển cả ba loại.
Đối với hầu hết các hoạt động gia công tấm kim loại và tấm, câu trả lời thực tế là laser sợi quang trong phạm vi 1000 W đến 3000W. Nó cắt thép không gỉ, nhôm và thép carbon với chi phí năng lượng thấp hơn CO2 và không cần căn chỉnh gương cộng hưởng hoặc nạp khí bằng laser.
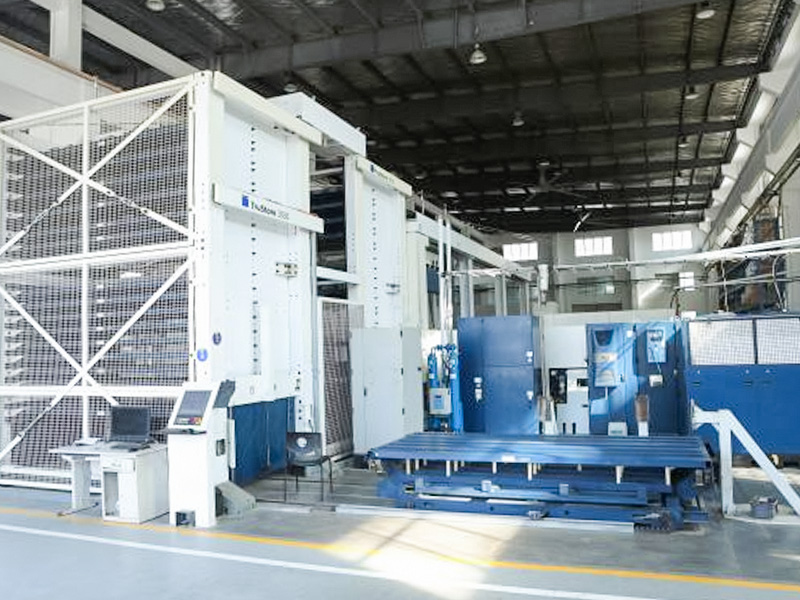
 Máy cắt Laser sợi cho tấm kim loại có điều khiển CNC Máy này sử dụng chùm tia laser năng lượng cao được dẫn hướng bởi hệ thống điều khiển số tiên tiến để cắt thép không gỉ, thép cacbon và nhôm. Nó phù hợp với các đường nét phức tạp hoặc lô nhỏ, trong khi bàn làm việc lớn và các mô-đun được hỗ trợ bằng khí hỗ trợ sản xuất ổn định, liên tục. Xem sản phẩm →
Ba loại nguồn laser hiện đang thúc đẩy quá trình cắt kim loại công nghiệp: sợi quang, CO2 và tinh thể. Nguồn xác định mức độ hiệu quả của năng lượng đi vào kim loại, từ đó đặt ra tốc độ thực tế, chất lượng cạnh và chi phí vận hành.
Laser sợi quang hoạt động gần 1064 nm, bước sóng mà kim loại hấp thụ tốt hơn nhiều so với bước sóng 10,6 µm phát ra từ laser CO2. Năng lượng hấp thụ nhiều hơn có nghĩa là cắt nhanh hơn và tiêu thụ điện năng thấp hơn. Nguồn sợi không có gương cộng hưởng để căn chỉnh và không có khí laser để nạp lại, vì vậy việc bảo trì định kỳ tập trung vào đầu cắt, vòi phun và thấu kính bảo vệ.
Laser CO2 vẫn là một lựa chọn đã được chứng minh cho thép cacbon rất dày có hỗ trợ oxy và cho các cửa hàng cũng cắt phi kim loại. Hạn chế của chúng là tiêu thụ điện năng cao hơn, gương cần được làm sạch và căn chỉnh cũng như lượng khí laser tiêu hao.
Laser tinh thể (Nd:YAG và Nd:YVO4) mang lại khả năng tập trung tuyệt vời cho các tính năng tốt nhưng có tuổi thọ linh kiện ngắn hơn và hiệu suất bơm thấp hơn. Bây giờ chúng chủ yếu bị giới hạn ở vi cơ chính xác.
| Loại | Bước sóng | Hiệu suất cắt kim loại | Chi phí vận hành | Vai trò điển hình |
|---|---|---|---|---|
| Chất xơ | Khoảng 1064nm | Cao | Thấp | Sản xuất tấm kim loại và tấm |
| CO2 | 10,6 µm | Trung bình | Cao | Cắt thép dày và phi kim loại |
| pha lê | Khoảng 1064 nm | Trung bình | Cao | Gia công vi mô chính xác |
Nếu công việc của bạn bị chi phối bởi tấm thép không gỉ, nhôm hoặc thép carbon thì sợi là lựa chọn hợp lý. Trước khi bạn hoàn tất việc mua hàng, hãy xem qua Cách chọn máy cắt laser CNC phù hợp cho xưởng của bạn để cân các ngoại lệ tấm dày và phi kim loại.
Bốn thông số kỹ thuật có ảnh hưởng mạnh nhất đến năng suất. So sánh chúng ở độ dày vật liệu của riêng bạn thay vì ở mức tối đa của tài liệu quảng cáo.
Một tia laser sợi 3000 W thường cắt thép nhẹ 12mm ở tốc độ 1,5 đến 2,0 m/phút bằng oxy, trong khi tia laser không gỉ 2 mm với nitơ có thể cắt ở tốc độ 8 đến 10 m/phút. Ước tính sản lượng hàng ngày từ độ dày bạn xử lý nhiều nhất, không phải từ tờ giấy mỏng nhất trong danh mục của bạn.
Hầu hết các máy đều cho biết độ chính xác định vị gần ±0,05mm trên mét và độ lặp lại gần ±0,03 mm. Các cụm tab và rãnh, giá đỡ bản lề và các bộ phận chuẩn bị hàn phụ thuộc vào các giá trị này nhiều hơn là vào năng lượng laser.
Oxy tăng tốc quá trình cắt thép carbon nhưng để lại một chút oxit ở mép. Nitơ tạo ra các cạnh sạch, không chứa oxit trên thép không gỉ và nhôm. Chuyển đổi nhanh giữa nitơ áp suất cao và oxy áp suất thấp giúp tăng thêm tính linh hoạt trong lịch trình và ngăn máy khỏi bị tắc nghẽn.
Xỏ thích ứng giúp giảm vết bắn trên thấu kính và vệt ở cạnh dưới bằng cách tăng lực trong khi xỏ, sau đó kéo lại để cắt. Yêu cầu nhà cung cấp cung cấp các mẫu cắt ở độ dày vượt trội của bạn và kiểm tra mép dưới xem có cặn và bề mặt cắt có sọc không.
Mọi công việc cắt laser kim loại CNC đều tuân theo một trình tự tương tự. Hiểu rõ từng giai đoạn giúp bạn đánh giá các yêu cầu về phần mềm, tự động hóa và kỹ năng vận hành trước khi ký đơn hàng.
Đối với các bộ phận có nhiều lỗ, máy ép đột CNC thường nhanh hơn so với cắt laser trên các mẫu lỗ lặp đi lặp lại, trong khi máy laser xử lý các đường viền phức tạp, lô nhỏ và yêu cầu cạnh chặt chẽ. Hai máy này hoạt động tốt và bổ sung cho nhau trong một dây chuyền sản xuất.
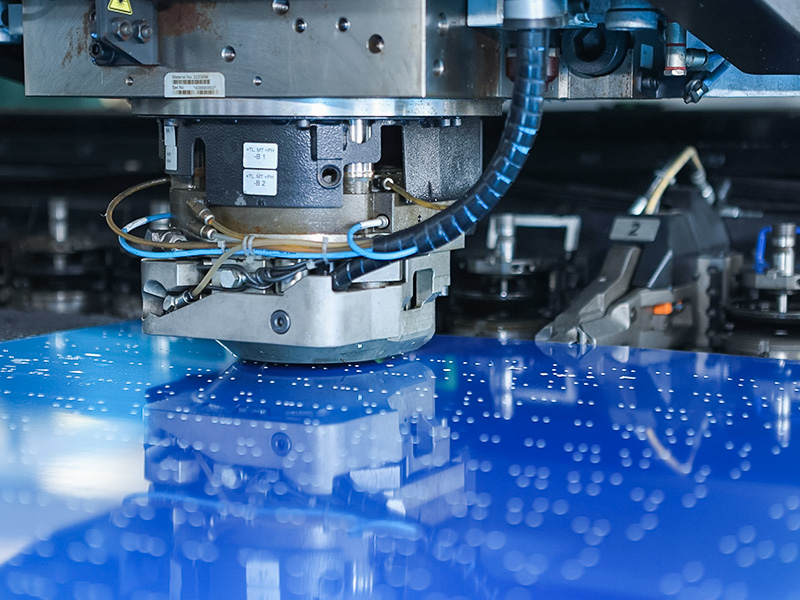
 Máy đột dập CNC cho tấm kim loại có độ cứng cao Được chế tạo để đục lỗ, đột bao hình, uốn và vẽ sâu, máy ép này có khung cứng và khả năng kiểm soát hành trình, tốc độ và áp suất CNC chính xác. Nó xử lý thép, nhôm và một số tấm phi kim loại, khiến nó trở thành sự bổ sung hiệu quả cho việc cắt laser đối với các mẫu lặp lại. Xem sản phẩm →
Công suất laser đặt ra tốc độ thực tế và độ dày tối đa cho từng vật liệu. Các giá trị bên dưới hiển thị các giới hạn một lần truyền điển hình cho các laser sợi quang hiện đại với khí hỗ trợ được khuyến nghị. Kết quả thực tế khác nhau tùy theo độ cứng của máy, chất lượng quang học, vị trí lấy nét và độ tinh khiết của khí, vì vậy hãy coi chúng như một khung so sánh thay vì một sự đảm bảo.
| Chất xơ power | Thép nhẹ có oxy | Không gỉ với nitơ | Nhôm với nitơ |
|---|---|---|---|
| 1500W | 12mm | 6mm | 5 mm |
| 3000 W | 20 mm | 12mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16mm |
| 12000W | 40mm | 30mm | 25 mm |
Nếu hầu hết công việc của bạn là thép không gỉ và nhôm từ 1 đến 6 mm thì máy 1500 W hoặc 3000 W sẽ cân bằng tốt về tốc độ và chi phí vốn. Nếu bạn thường xuyên cắt thép carbon 12 mm và dày hơn, hãy chọn ít nhất 6000 W. Quá khổ sẽ làm tăng giá mua và yêu cầu dịch vụ điện mà không cải thiện sản lượng tấm mỏng.
Hầu hết các bộ phận cắt vẫn cần tạo hình. Máy uốn CNC kết hợp với tia laser sẽ hoàn thiện dây chuyền, vì vậy hãy lên kế hoạch cho cả hai cùng nhau để giữ cho nút cổ chai không di chuyển xuống hạ lưu.
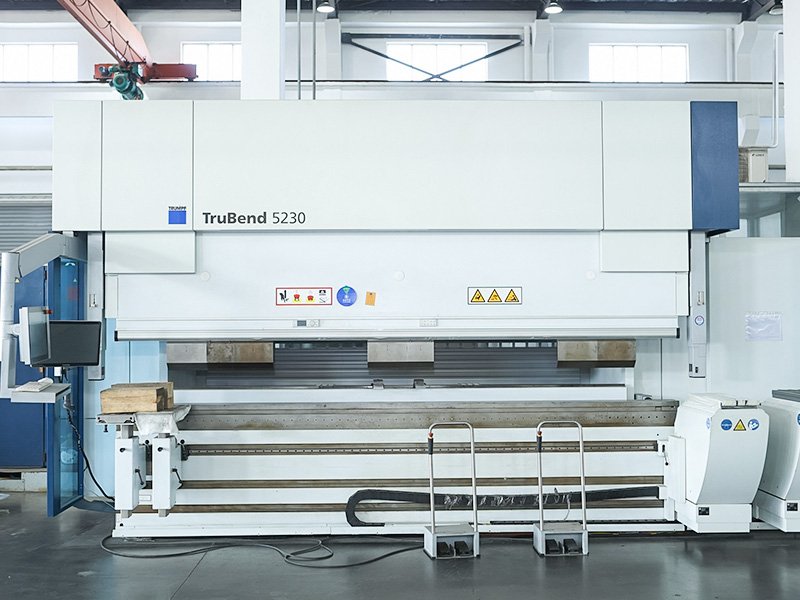
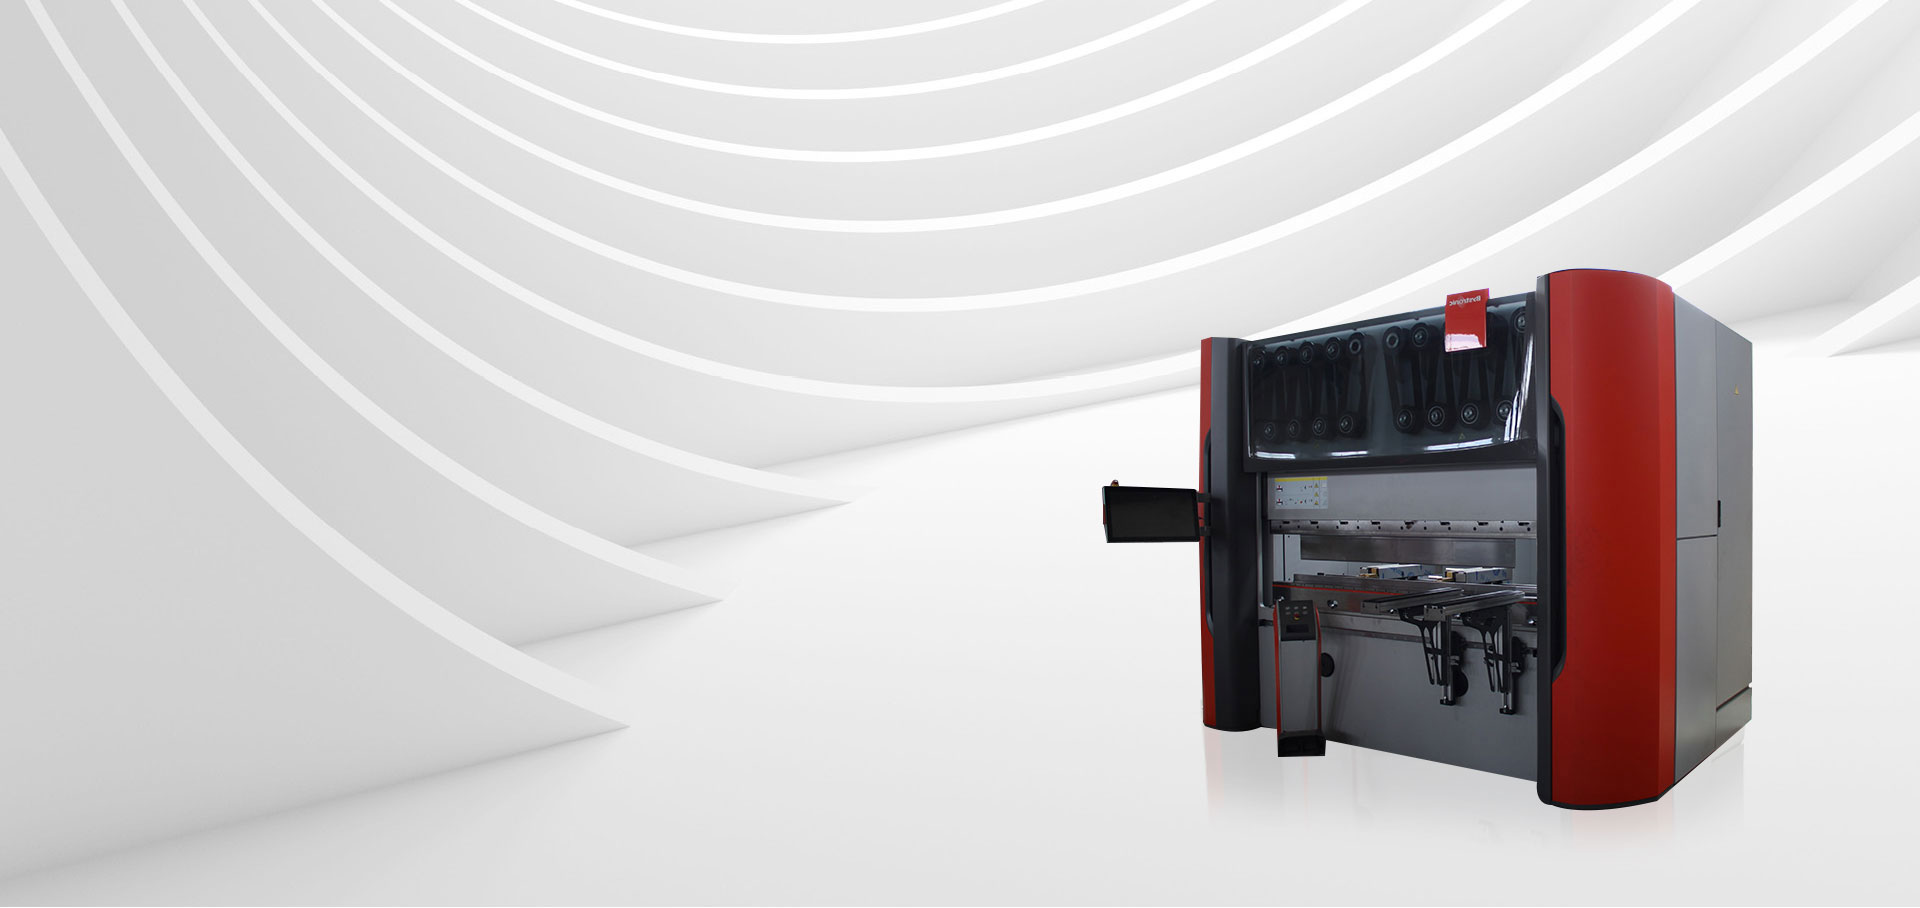
 Máy uốn CNC với điều khiển góc chính xác Máy uốn này sử dụng hệ thống CNC có độ chính xác cao để thiết lập góc, chiều dài và áp suất, giảm sai sót và đảm bảo độ chính xác. Tương thích với nhiều loại khuôn khác nhau, nó xử lý thép cacbon, thép không gỉ và nhôm, đồng thời tích hợp trơn tru vào dây chuyền sản xuất từ cắt đến tạo hình. Xem sản phẩm →
Khoảng cách chi phí giữa các máy xuất hiện trong vòng 24 tháng đầu tiên, thường là rất lâu trước khi máy được khấu hao hết.
Đối với khối lượng chế tạo thông thường, chỉ riêng lợi thế của sợi về điện, khí đốt và quang học thường mang lại mức giá ban đầu cao hơn trong vòng hai đến ba năm, trước khi tính đến năng suất tăng từ việc cắt nhanh hơn.
Máy cắt laser kim loại sợi có thể xử lý đồng và đồng thau không?
Đúng. Đồng và đồng thau hấp thụ bước sóng sợi (khoảng 1064 nm) tốt hơn nhiều so với bước sóng CO2, đó là lý do tại sao sợi trở thành tiêu chuẩn cho các hợp kim phản chiếu này. Máy vẫn cần được bảo vệ chống phản xạ ngược trong sợi phân phối và đầu cắt, vì vậy hãy xác nhận rằng nhà cung cấp đã cấu hình quang học phù hợp. Tốc độ cắt trên đồng thấp hơn so với thép nhẹ và nitơ hoặc không khí thường được sử dụng để tránh hình thành oxit.
Nên sử dụng oxy hay nitơ cho thép không gỉ?
Sử dụng nitơ khi cạnh phải sạch và không có oxit, cần thiết cho các bộ phận có thể nhìn thấy được, chuẩn bị hàn hoặc các bộ phận tiếp xúc với thực phẩm. Oxy cho phép cắt nhanh hơn một chút trên thép không gỉ mỏng nhưng để lại cạnh bị đổi màu và một lớp oxit mỏng. Nếu chất lượng cạnh không quan trọng và bộ phận sẽ được sơn hoặc giấu đi, oxy có thể giảm chi phí gas.
Máy cắt laser kim loại CNC cần bao nhiêu diện tích sàn và cơ sở hạ tầng tiện ích?
Một máy sợi 1500 W thường cần khoảng 8 đến 15 mét vuông, bao gồm cả máy làm lạnh và không gian để nạp tấm và tháo bộ phận. Nguồn điện thường là 3 pha 400 V với tải kết nối khoảng 15 đến 25 kVA tùy thuộc vào mức công suất. Bạn cũng cần một đường cung cấp khí hỗ trợ; nitơ có thể được cung cấp dưới dạng xi lanh, bình chứa sương hoặc bình chứa số lượng lớn tùy theo mức tiêu thụ hàng tháng.
Thị trường máy cắt laser kim loại CNC trao thưởng cho những người mua kết hợp máy với tổ hợp sản xuất thực tế của họ. Bắt đầu với máy cắt sợi, xác minh tốc độ cắt thực tế ở độ dày vượt trội của bạn, kiểm tra lượng khí hỗ trợ sẵn có trong khu vực của bạn và lập kế hoạch tạo hình tiếp theo cùng một lúc.
Nếu bạn đã có bản vẽ hoặc danh sách bộ phận xác định, hãy thảo luận nhanh với chúng tôi đội dịch vụ tùy chỉnh có thể xác thực cấu hình máy trước khi bạn cam kết bố cục.

 +86-13771171111 +86-13338110517